5亿美元建新厂,霍尼韦尔为何加码内部机加工?


发布日期:2026-11-03
核心提示:一份航空工厂扩建公告里,最值得机床行业留意的,可能只有半句话:增加内部复杂机加工能力。10月28日,霍尼韦尔航空航天宣布,将
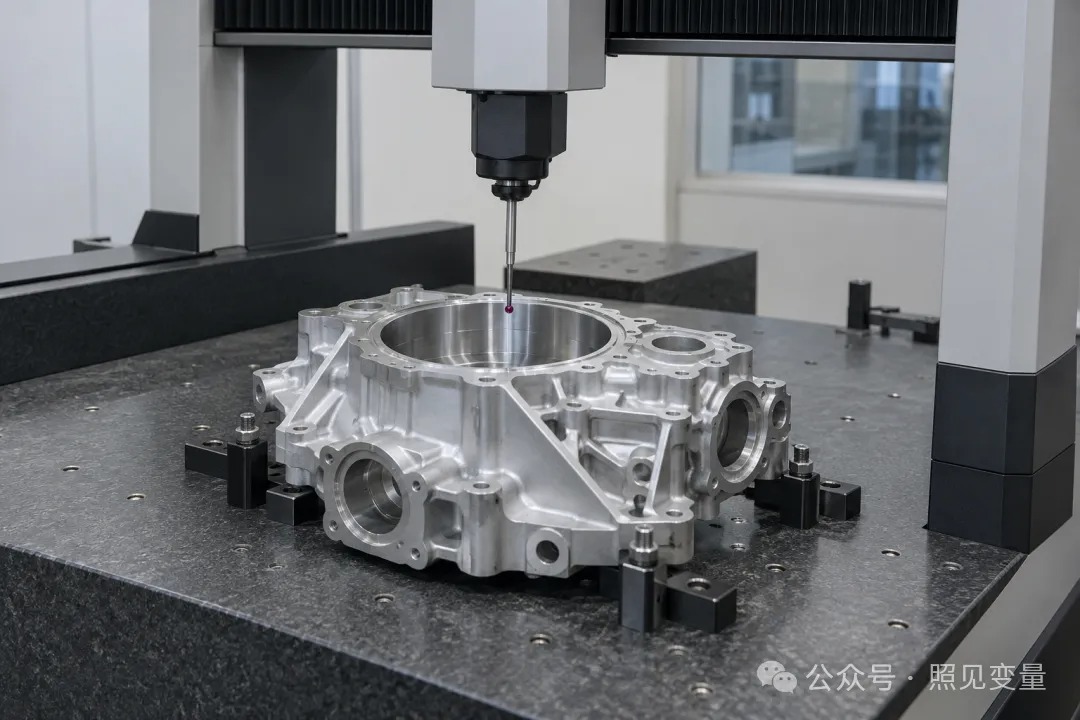
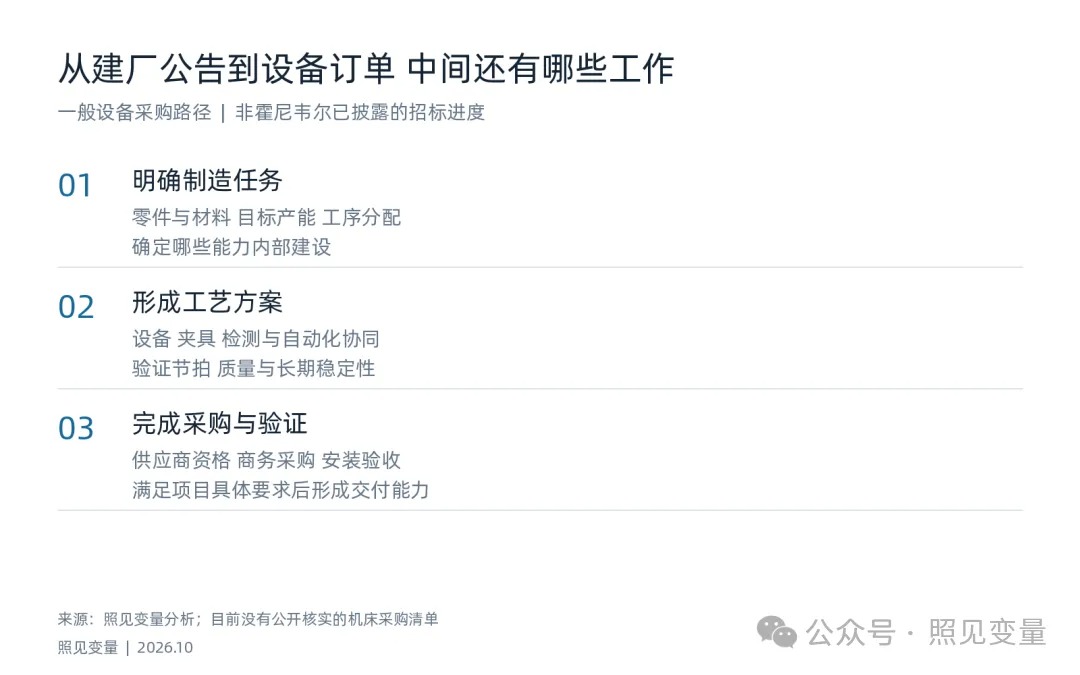
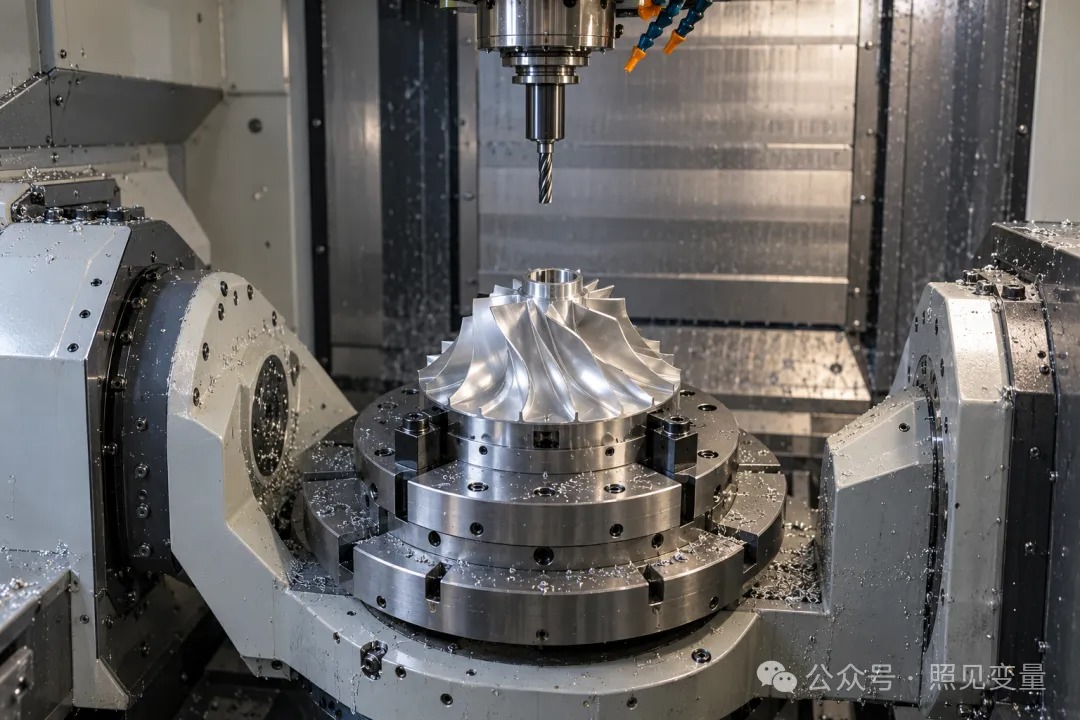
一份航空工厂扩建公告里,最值得机床行业留意的,可能只有半句话:增加内部复杂机加工能力。10月28日,霍尼韦尔航空航天宣布,将在美国亚利桑那州Tempe建设一座投资约5亿美元、面积30万平方英尺的新设施,约合2.79万平方米,计划2028年底投用。公司给出的理由很直接:复杂机加工是当前供应体系中受到约束的环节。增加内部能力,有助于提高供应链韧性,并支持下一代产品生产。这不是一张已经发出的机床采购单,却揭示了一种值得研究的采购逻辑。当关键加工环节限制交付时,大客户会重新考虑,哪些能力应该由自己掌握。ntent="t" data-mpa-md-action-id="$id" style="-webkit-tap-highlight-color: rgba(0, 0, 0, 0); margin: 0px; padding: 0px; outline: 0px; max-width: 100%; box-sizing: border-box; overflow-wrap: break-word !important;">外包报价之外 还有一笔交付账把零件交给专业供应商加工,本来有充分理由。供应商可以集中设备、人员和工艺经验,客户也不必为每一种加工任务建设完整产线。但一张合格的外包报价单,通常无法直接表达全部交付代价。例如,一套系统的大部分零件已经齐备,只有一个关键壳体迟迟不到。采购金额可能不大,整套系统却无法进入后续装配或测试。缺件造成的等待,发生在整条交付链上,很难只用这个零件的采购价格衡量。这是一般制造场景的分析,并非霍尼韦尔披露的具体缺件案例。它说明,采购部门看到的单件成本,与经营层承担的交付风险,可能不在同一张表里。公司此次公告明确把内部复杂机加工与供应约束联系起来。因而,将这笔投资理解为“美国人工贵,所以全面上机器人”,会漏掉最直接的原因:需要能够支撑产品交付的产能。一旦外部产能的不确定性持续存在,多投入设备、工艺与人员,换取关键环节更可控,就有了经营上的理由。ntent="t" data-mpa-md-action-id="$id" style="-webkit-tap-highlight-color: rgba(0, 0, 0, 0); margin: 0px; padding: 0px; outline: 0px; max-width: 100%; box-sizing: border-box; overflow-wrap: break-word !important;">公司准备服务哪些产品公告列出的方向包括Assure先进执行机构和Attune蒸气压缩循环冷却子系统。前者与机械动作控制有关,后者服务于热管理;它们都需要可靠的制造与系统验证能力。霍尼韦尔还披露,这座工厂将支持控制系统业务已获得的约150亿美元新项目。这是相关项目的业务规模表述,不是该工厂的年度产值,也不是未来两年的采购金额。工厂规划包括模块化机器人、自动检测、数字孪生以及贯通生产环节的数字化信息链。公司预计,设施将逐步创造约600个岗位。把这些信息放在一起,可以看出项目追求的是系统产能:零件加工、检测与后续制造能够按同一交付要求组织起来。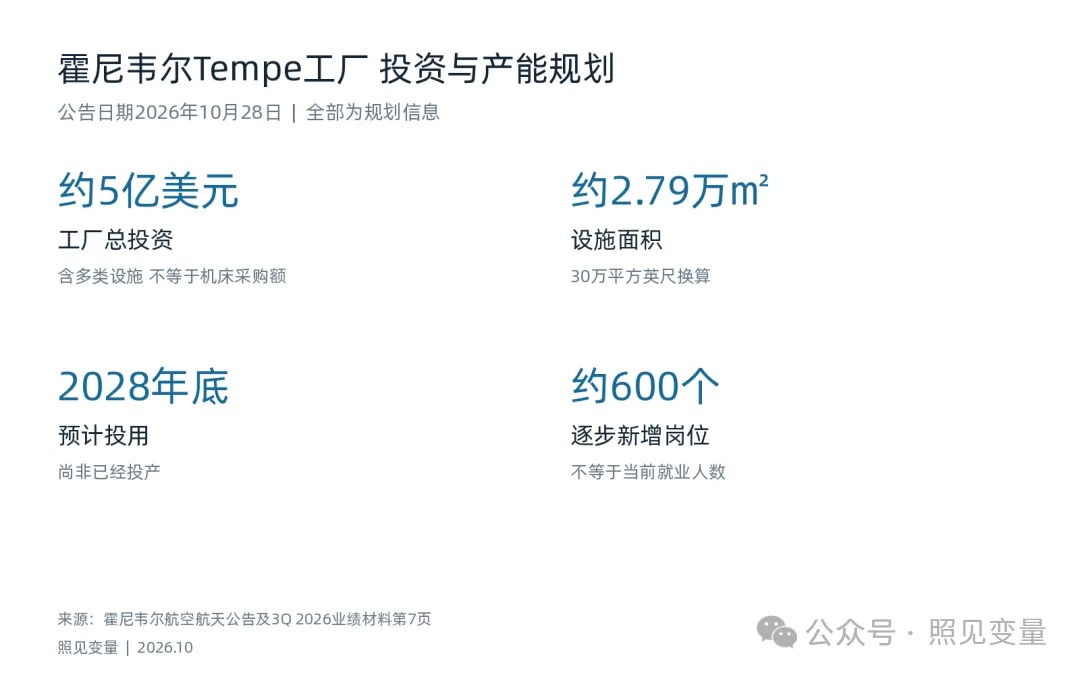 来源:霍尼韦尔航空航天10月28日公告及第三季度业绩材料ntent="t" data-mpa-md-action-id="$id" style="-webkit-tap-highlight-color: rgba(0, 0, 0, 0); margin: 0px; padding: 0px; outline: 0px; max-width: 100%; box-sizing: border-box; overflow-wrap: break-word !important;">复杂加工难在哪里 不能只看轴数如果只把航空加工理解成“需要五轴机床”,设备需求分析还是太粗。以一般复杂壳体为例,难处可能来自多面特征之间的位置关系、薄壁结构的变形,以及不同工序留下的余量。设备能够到达加工位置,只解决了一部分问题。装夹会不会使零件变形,粗加工之后如何释放应力,精加工时温度怎样变化,深腔区域能否稳定排屑,都可能改变最终结果。不同材料和结构还会改变刀具寿命及检测方法。这些是工艺分析,不代表公告已经公布具体零件或材料清单。机内测量可以帮助确认位置、识别过程偏差,最终质量判断仍要与图纸、公差和质量体系相匹配。把探头装上去,并不意味着所有尺寸都已经得到充分验证。机器人也需要纳入同一套工艺。夹爪接触面、物料姿态、夹具重复定位和清洁条件不稳定,自动化只会更快地重复问题。所以,客户采购的往往是某个零件在规定条件下的稳定制造能力。机床参数是基础,工艺方案、夹具、测量和长期服务,则决定参数能不能兑现。ntent="t" data-mpa-md-action-id="$id" style="-webkit-tap-highlight-color: rgba(0, 0, 0, 0); margin: 0px; padding: 0px; outline: 0px; max-width: 100%; box-sizing: border-box; overflow-wrap: break-word !important;">自己做 也要承担自己的固定成本增加内部加工能力,并不代表外包失去价值,更不能据此推断霍尼韦尔要把全部外协业务收回。自制需要承担设备折旧、工程团队、维护、检验和厂房成本。产品结构一变,原来为某类零件建设的产能,也可能利用不足。外部专业供应商则可以通过多个客户分摊某些设备和工艺投入。更合理的判断方式,是按零件和工序分别评估。长期需求是否稳定,质量失控的代价多大,外部合格产能是否充足,内部能否持续维持工艺能力,都比一句“自主可控”具体。对于交付影响大、工艺知识需要长期积累的环节,增加内部能力可能值得;对成熟、标准化且供应充分的环节,外购仍可能划算。最终比例需要看企业自己的产品和负荷。这也是5亿美元不能直接当成机床市场空间的原因。建筑、公用工程、数字系统、检测、自动化和其他制造设施,都要分享这笔总投资。没有设备清单,就不宜给金属切削设备硬分一个比例。ntent="t" data-mpa-md-action-id="$id" style="-webkit-tap-highlight-color: rgba(0, 0, 0, 0); margin: 0px; padding: 0px; outline: 0px; max-width: 100%; box-sizing: border-box; overflow-wrap: break-word !important;">设备企业能从公告里找到什么对中国机床、夹具和自动化企业,这条消息的现实价值,首先是理解客户如何给制造能力定价。航空客户既有技术与质量审核,也可能涉及具体项目的采购资格和贸易条件。看到美国扩建消息,不能直接判断中国供应商具备参与资格。现阶段公开材料也没有给出可核实的机床型号、数量和中标企业。但客户问题是清楚的:受限的加工环节,需要怎样的设备与工艺才能稳定扩产?设备企业可以据此准备更具体的能力材料。比起一页通用精度参数,典型零件的工序方案、持续加工后的尺寸稳定性、换型时间、刀具消耗和维护安排,更能回答客户疑问。这些能力同样适用于国内航空及其他高要求制造项目,无须把业务判断完全寄托在一个海外工厂上。我会继续跟踪这座工厂的工艺规划和设备采购,但眼下已经可以保留一个判断:当交付受到关键制造环节牵制时,可靠产能的价值会超过单件采购价能够表达的范围。机床企业要证明的,正是自己能把哪一段受限产能,变成可按期交付的合格零件。
[ 行业资讯搜索 ]
[ 加入收藏 ]
[ 告诉好友 ]
[ 打印本文 ]
[ 违规举报 ]
[ 关闭窗口 ]